塑料外壳定做与注塑加工全指南 从PVC玩具到ABS透明壳开模
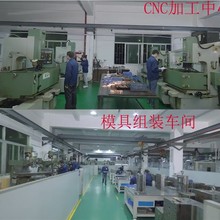
在当今制造业中,塑料制品的外壳定做已成为产品开发的关键环节。无论是PVC玩具的圆形透明壳,还是ABS材质的工业配件,注塑加工都扮演着核心角色。本文将围绕塑模具工厂的塑料外壳定做、PVC玩具圆形透明塑料壳开模以及ABS注塑等关键词,为您详细解析从设计到成品的整个流程。
一、为什么选择注塑加工定制塑料外壳?
注塑加工是一种高效、精准的塑料成型方式,特别适合大批量生产结构复杂、尺寸精密的外壳。相比其他工艺,注塑能够实现:
- 高一致性:每个产品尺寸稳定,适合装配线作业。
- 材料多样性:可处理ABS、PVC、PC、PP等多种塑料,满足透明度、强度、耐温等需求。
- 表面处理丰富:可做透明、磨砂、高光、纹理等效果。
- 成本优势:量大时单件成本显著降低。
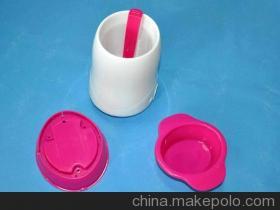
对于玩具行业,常见的圆形透明塑料壳(如扭蛋壳、观察窗)多采用PVC或PC注塑,因为PVC透明度好、韧性佳,而ABS则常用于需要较高强度和尺寸稳定性的外壳。
二、PVC玩具圆形透明塑料壳开模要点
PVC(聚氯乙烯)因其透明度高、易着色、成本适中,是玩具透明壳的理想材料之一。但PVC注塑有一定挑战,开模时需注意:
- 模具钢材选择:PVC在高温下会释放腐蚀性气体,建议使用S136或NAK80等耐腐蚀镜面模具钢,并做好表面镀层处理。
- 浇口与排气设计:圆形透明件对熔接痕和气泡极为敏感,应采用大浇口、平衡流道,并优化排气位置,避免雾化。
- 冷却系统:均匀冷却可减少内应力和变形,保证圆度与透明度。
- 脱模斜度:通常取1°-2°,透明件可适当增大,防止刮伤。
- 后处理:必要时进行退火,消除内应力,防止开裂。
透明PVC玩具壳常用于包装或展示,因此模具抛光需达到SPI A1-A3级别,才能实现镜面透明效果。
三、ABS注塑加工与外壳定做
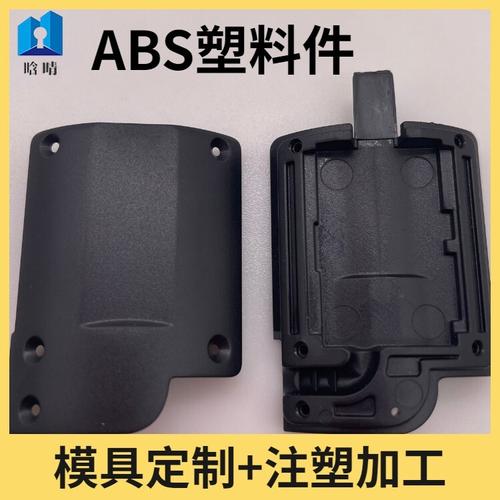
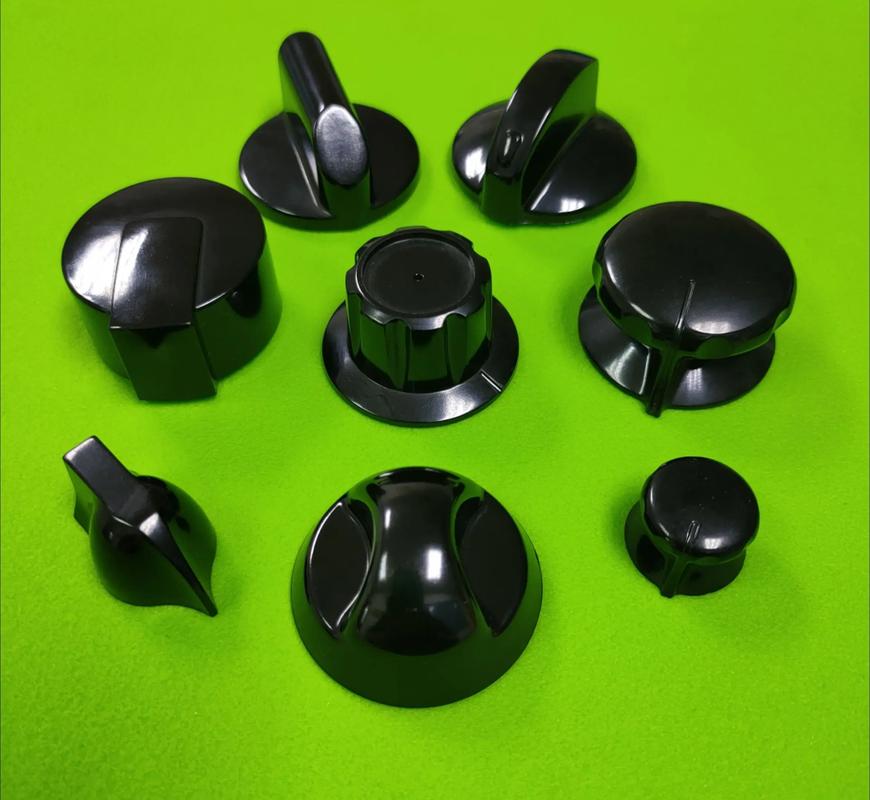
ABS(丙烯腈-丁二烯-苯乙烯共聚物)综合性能优异:强度高、韧性好、易加工、表面光泽度高且可电镀。对于非透明或需要结构强度的外壳,ABS是首选。
ABS注塑加工的关键控制点:
- 干燥:ABS易吸湿,注塑前需在80-90℃下干燥2-4小时,否则产品易出现银纹。
- 温度:料筒温度建议200-240℃,喷嘴温度略低,防止流涎。
- 压力与速度:中高速注射,保压压力适中,减少内应力。
- 模具温度:通常50-80℃,高模温可提升光泽和熔接强度。
定制ABS外壳时,需与模具厂沟通壁厚均匀性(推荐1.5-3mm)、加强筋设计及扣位精度,以确保装配顺畅。
四、塑模具工厂定制流程概览
从需求到交付,标准流程如下:
- 需求分析:提供3D图纸或样品,明确材质(PVC/ABS等)、颜色、透明度、表面处理及产量。
- DFM检查:模具厂评估拔模斜度、壁厚、收缩率等,提出优化建议。
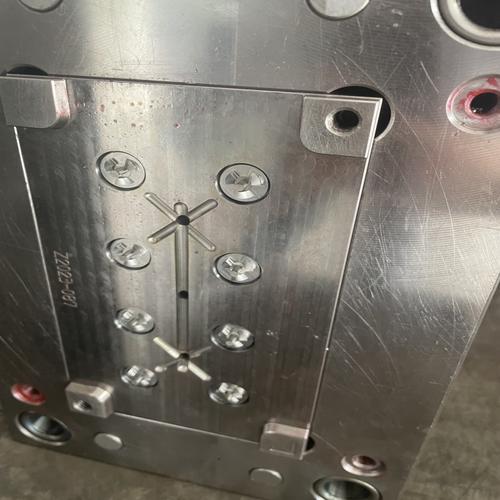
- 模具设计与制造:包括分型面、流道、冷却、顶出系统设计,加工模架与型腔。
- 试模:上注塑机试打样,检查外观尺寸,调整参数。
- 修改与确认:可能需修模2-3次,直到样品符合要求。
- 批量生产与后加工:如印刷、超声波焊接、组装等。
- 质检与包装:确保每批产品符合规格。
选择经验丰富的模具厂至关重要,尤其对于透明PVC壳,优质模具是良率的前提。
五、常见问题解答(FAQ)
Q:PVC和ABS外壳哪个更透明?
A:PVC透光率可达80%以上,且成本较低;ABS通常不透明,但可做高光。若需透明且高强度,可选PC或透明ABS(MABS)。
Q:圆形透明壳开模费用多少?
A:取决于尺寸、精度和模具寿命。小型单腔模具可能数千至上万元,大型精密模具则数万元。建议索取详细报价。
Q:注塑加工起订量是多少?
A:通常几千件起,但模具费固定,量大单价更低。部分工厂可接受小批量试产。
Q:如何保证透明壳没有黑点或气纹?
A:需保持车间清洁、原料干燥、料筒无死角,并在模具上开设合理排气槽。
六、
无论您需要定做PVC玩具圆形透明塑料壳,还是ABS注塑外壳,选择专业的塑模具工厂是成功的关键。重视开模前的沟通与DFM分析,监控注塑参数的稳定性,才能获得高品质、低成本的产品。希望本文能为您的项目提供实用指导。如需进一步咨询,欢迎联系专业注塑加工服务商。
如若转载,请注明出处:http://www.duikuaiji.com/product/47.html
更新时间:2026-09-25 09:00:31