尼龙垫片、方形块与导轨注塑件 专业注塑加工的全流程解读
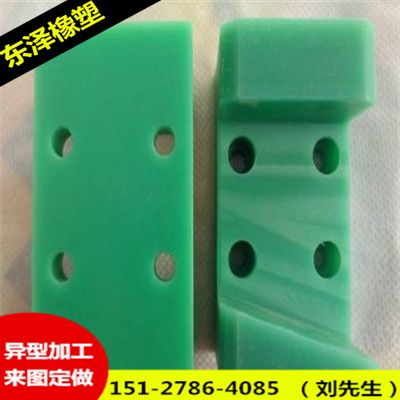
在工业制造与机械设备领域,塑料零部件正逐步替代部分金属件,以减轻重量、降低成本并提升耐腐蚀性能。其中,尼龙(PA)凭借优异的耐磨性、抗冲击性和自润滑特性,成为垫片、方形块、盖型垫圈、塑料垫圈以及导轨等注塑件的首选材料。本文将围绕这些典型尼龙注塑件的加工要点、材料选型与质量控制展开系统阐述。
一、常见尼龙注塑件及其典型应用
尼龙垫片通常用于螺栓连接处的缓冲、绝缘与密封,能够吸收振动并防止金属件之间的电化学腐蚀。尼龙方形块多用作定位块、限位块或安装基座,对尺寸稳定性和承载能力要求较高。盖型垫圈(也称盖形螺母垫圈)兼具装饰与防护功能,常出现在家电、汽配及户外设备中。塑料垫圈则更强调低摩擦与耐化学性,广泛用于管道法兰、阀门和泵体连接。尼龙导轨注塑件是近年来增长最快的品类之一,应用于自动化流水线、抽屉滑轨、传送带侧向导轨等场景,替代金属导轨可显著降低噪音和磨损。
二、尼龙材料的选型建议
不同尼龙牌号直接决定注塑件的最终性能。普通尼龙6(PA6)韧性好、成本适中,适合制作一般垫片和方形块;尼龙66(PA66)刚性和耐热性更优,常用于导轨和承载垫圈。若要求长期户外使用,可选用PA6+玻纤增强或添加抗UV助剂。对于高耐磨要求的盖型垫圈,可添加二硫化钼或石墨填充。需注意尼龙吸湿性较强,潮湿环境下尺寸变化明显,对精度要求高的垫圈应选用低吸湿改性料或提前进行调湿处理。
三、注塑加工的关键工艺控制
- 干燥处理:尼龙在注塑前必须充分干燥,通常采用除湿干燥机在80–100℃下干燥4–6小时,使含水率降至0.1%以下,否则制品表面会出现银丝、气泡,力学性能大幅下降。
- 料筒温度与模具温度:尼龙注塑温度区间一般为230–290℃,具体依牌号调整。模具温度建议控制在60–90℃,模具过冷会导致成型不足或熔接痕强度差,模温过高则延长冷却周期并可能引起翘曲。
- 注射速度与保压:对于薄壁垫片和方形块,宜采用中高速注射以保障充填;对于厚壁盖型垫圈或导轨,需慢速注射配合较长保压时间,避免缩孔与内应力。保压压力通常为注射压力的50%–70%。
- 冷却与脱模:尼龙收缩率较大(约1.5%–2.5%),模具设计时需预留足够收缩余量。脱模斜度建议1°–3°,顶出时受力均匀,防止方形块翘曲或导轨变形。
- 后处理:对于尺寸精度要求严格的塑料垫圈和导轨,可在120–140℃下进行退火处理2–4小时,消除内应力并稳定尺寸。
四、模具设计与加工精度的关联
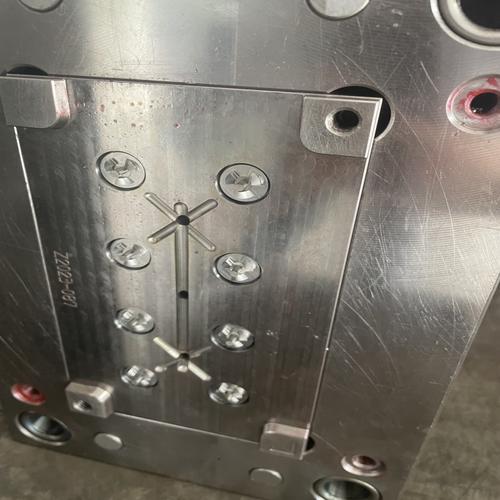
尼龙注塑件的质量很大程度上取决于模具。建议采用优质模具钢(如718H、S136)并做氮化处理,流道系统优先选用圆形截面或梯形流道,浇口位置应避开制品受力区域。对于导轨长条类零件,可采用多点进胶或热流道系统,减少流动距离和熔接痕。型腔排气要通畅,避免烧焦和缺料。冷却水路应均匀布置,保证各部位冷却一致,从而控制翘曲与尺寸公差。
五、质量检验与常见缺陷对策
常见注塑缺陷包括:飞边(锁模力不足或原料流动性过好,需调整锁模力和料温)、银纹(干燥不良或料筒温度过高)、缩痕(保压不足或壁厚悬殊,应优化保压曲线和壁厚过渡)、变形(模温不均或脱模受力不当,需平衡冷却和顶出)。检验时可借助卡尺、投影仪或三坐标测量机对垫片厚度、方形块平行度、盖型垫圈同轴度等进行抽检。必须具备基本的耐磨、耐油及耐温测试报告,以验证批次稳定性。
六、发展趋势与定制加工建议
随着设备轻量化与低噪音化趋势,尼龙导轨注塑件、玻纤增强尼龙垫片及复合结构盖型垫圈需求量持续上升。具备自主模具开发与小批量快速试模能力的注塑厂家更受市场欢迎。采购或定制时,应向加工方明确提供:使用环境(温度、湿度、接触介质)、承受载荷、配合公差以及年用量,以便合理选择材料。对于超高精度场合,应增加首件全尺寸检验与注塑参数固化,避免批量偏差。唯有材料、模具、工艺与检测四环相扣,才能制造出可靠耐用的尼龙垫片、塑料垫圈与导轨注塑件。
如若转载,请注明出处:http://www.duikuaiji.com/product/42.html
更新时间:2026-09-25 16:26:35