大同塑料配件注塑加工 塑料椅注塑工艺与产业优势解析
在华北地区制造业版图中,大同凭借深厚的工业底蕴和持续升级的塑料加工能力,正成为塑料配件注塑加工的重要集散地。其中,塑料椅注塑作为典型的大中型注塑产品,集中体现了本地企业在模具设计、材料选型、工艺控制及成本管理上的综合实力。
一、大同塑料配件注塑加工的产业基础
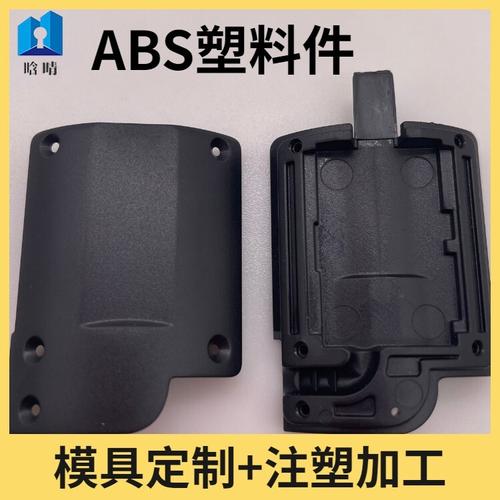
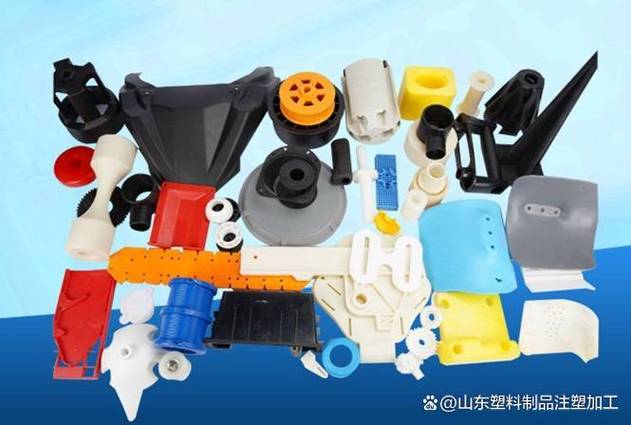
大同拥有能源、原材料及交通区位优势,为塑料注塑加工提供了良好的配套条件。本地注塑企业多采用海天、震雄等品牌注塑机,锁模力从150吨到2000吨不等,可覆盖小型精密配件到大型塑料椅的成型需求。在塑料配件领域,常见产品包括家电外壳、汽配组件、物流托盘、环卫设施及家具配件,原材料以PP、PE、ABS、PC/ABS为主。
对于塑料椅这类产品,注塑加工的核心在于模具与工艺的匹配。塑料椅通常采用聚丙烯(PP)或改性PP,因其流动性好、抗冲击、耐候且成本适中。大型塑料椅往往需要一模一腔或一模两腔的模具设计,配合热流道系统以减少废料、提高填充效率。
二、塑料椅注塑加工的关键工艺环节
1. 模具设计与制造
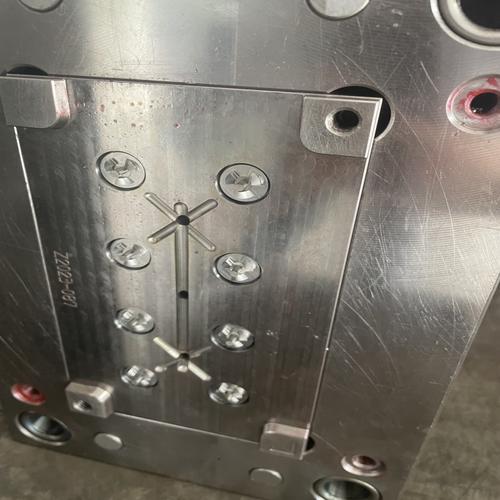
塑料椅模具结构相对复杂,涉及椅背、椅座、扶手、支撑脚等部位,需合理设置浇口位置、冷却水道和顶出机构。大同本地模具配套能力较强,可完成从3D建模、模流分析到CNC加工、电火花加工的全流程。针对椅座承力区域,通常会加强筋设计或局部加厚,避免缩痕和变形。
2. 原料干燥与配比
PP原料吸湿性低,但若使用改性料或回收料,仍需干燥处理。为提升塑料椅的户外使用寿命,常添加抗紫外线剂、抗氧化剂和色母粒。部分厂商采用共聚PP或PP+玻纤增强,以平衡刚性与韧性。
3. 注塑工艺参数控制
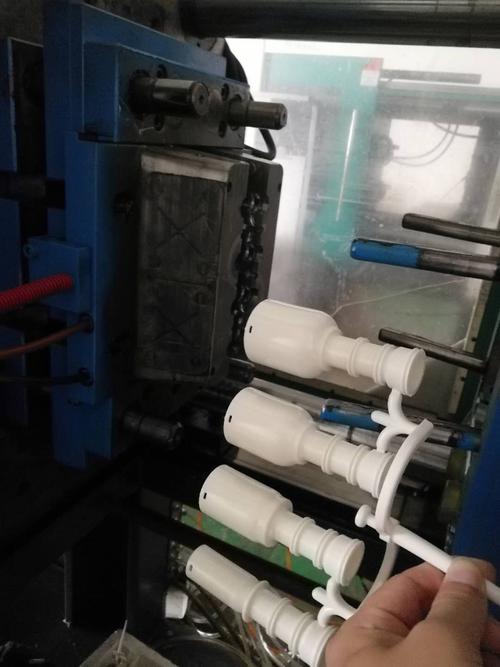
塑料椅注塑属于大型厚壁制品成型,工艺窗口较窄。大同地区的注塑工厂普遍采用以下策略:
- 注射压力:中高压分段注射,先慢后快再保压,防止喷射纹和缺料;
- 温度控制:料筒温度200-230℃,模具温度40-60℃,确保流动性同时缩短冷却时间;
- 保压与冷却:保压压力约为注射压力的60%-80%,冷却时间占整个周期的40%以上,必要时采用模内冷却或水冷治具;
- 顶出与后处理:采用多点顶出平衡受力,脱模后修剪飞边、检验装配孔位。
为解决塑料椅常见的翘曲变形问题,企业还会通过模流分析优化冷却水道布局,并在脱模后使用定型治具进行时效处理。
三、注塑加工的质量控制与成本优化
大同塑料椅注塑企业重视全流程品控:从原料进厂检验、烘料记录,到首件确认、巡检、成品抽检,重点监控外观(色差、黑点、熔接线)、尺寸(椅脚平整度、孔位偏差)及力学性能(椅座静载、跌落测试)。
成本方面,加工费通常按机台小时费或单件费核算。影响塑料椅加工成本的主要因素包括:模具摊销、原料价格、周期时间、废品率及能耗。大同本地厂商通过优化冷却时间、提高一模多腔效率、使用伺服节能注塑机等方式,有效降低了单件成本。
四、选择大同塑料配件注塑加工厂商的建议
若您需要开发塑料椅或其它塑料配件,建议关注以下几点:
- 厂商是否具备对应吨位注塑机和大型模具加工能力;
- 是否有塑料椅或同类大型家具件的成功案例;
- 能否提供从模具、注塑到组装、包装的一站式服务;
- 材料追溯体系与质检报告是否完整;
- 小批量试产与快速响应的能力。
五、
塑料椅注塑加工是衡量一个地区塑料配件注塑水平的重要标尺。大同依托扎实的装备制造基础、相对低廉的能源成本和日趋完善的供应链,正在吸引更多塑料家具、户外用品及工业配件的注塑需求。无论是常规塑料椅,还是定制化塑料配件注塑项目,选择具备工艺积淀与质量意识的大同注塑加工伙伴,都能在品质、交期与成本之间获得更优平衡。
如若转载,请注明出处:http://www.duikuaiji.com/product/41.html
更新时间:2026-09-25 02:28:17